


เครื่องเลื่อยวงเดือนความเร็วสูงแนวนอน: คู่มือฉบับสมบูรณ์เกี่ยวกับประเภท ข้อมูลจำเพาะ การเลือกใบมีด และการใช้งานทางอุตสาหกรรม
 2026.03.18
 ข่าวอุตสาหกรรม
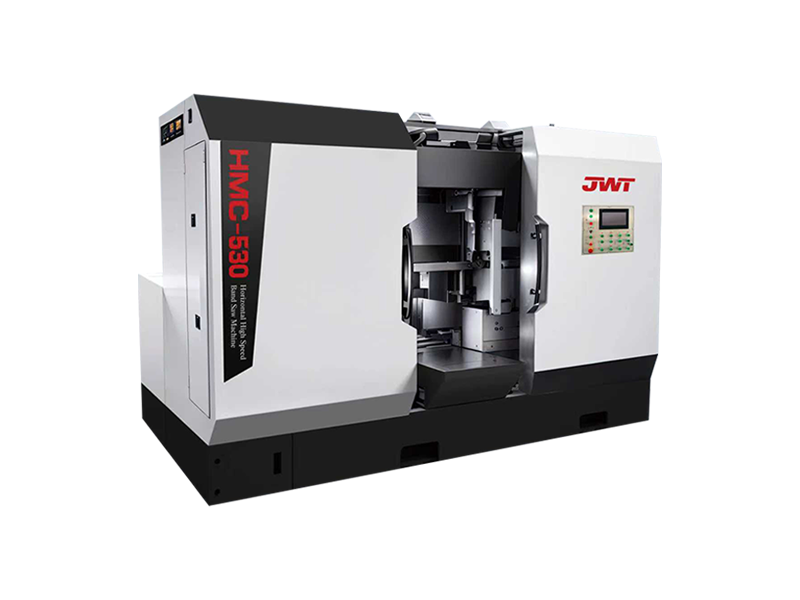
A เครื่องเลื่อยวงเดือนความเร็วสูงแนวนอน เป็นเครื่องมือตัดที่มีความแม่นยำซึ่งออกแบบมาเพื่อตัดผ่านโลหะ ไม้ พลาสติก และวัสดุคอมโพสิตด้วยความเร็วใบมีดที่สูงกว่าเลื่อยสายพานทั่วไป ทำให้มีรอบเวลาเร็วขึ้น พื้นผิวตัดสะอาดขึ้น และปริมาณงานมากขึ้น โดยไม่กระทบต่อความแม่นยำของขนาด แตกต่างจากเครื่องเลื่อยวงเดือนแนวตั้งที่มีการป้อนชิ้นงานด้วยมือผ่านใบมีดที่อยู่กับที่ รูปแบบแนวนอนจะหนีบวัสดุด้วยปากกาจับคงที่ในขณะที่หัวเลื่อยเคลื่อนลงมาหรือเคลื่อนที่ผ่านวัสดุดังกล่าว ซึ่งเป็นการออกแบบที่ปลอดภัยกว่า ทำซ้ำได้มากกว่า และเหมาะสมกับการดำเนินการตัดตามปริมาณการผลิตมากกว่า อุตสาหกรรมตั้งแต่การบินและอวกาศและการผลิตยานยนต์ไปจนถึงการผลิตเหล็กโครงสร้างและการผลิตเฟอร์นิเจอร์ต่างพึ่งพาเครื่องจักรเหล่านี้เป็นรากฐานสำคัญของกระบวนการแปรรูปวัตถุดิบ
เครื่องเลื่อยวงเดือนความเร็วสูงแนวนอนคืออะไร และทำงานอย่างไร
A เครื่องเลื่อยสายพานแนวนอน ทำงานบนหลักการของใบมีดแบบวนซ้ำอย่างต่อเนื่องซึ่งมีความตึงระหว่างล้อขับเคลื่อนสองล้อ - ล้อขับเคลื่อนด้วยกำลังและล้อไอเดลอร์แบบพาสซีฟ - ซึ่งจะหมุนใบมีดในทิศทางการตัดเดียวที่สม่ำเสมอ ในการจัดวางแนวนอน จะมีการติดตั้งส่วนโค้งเลื่อย (โครงที่รองรับใบมีดและล้อ) เพื่อให้ใบมีดเคลื่อนที่ในระนาบแนวนอนที่สัมพันธ์กับพื้น ชิ้นงานได้รับการยึดด้วยคีมจับแบบไฮดรอลิกหรือแบบกลไก และคันชักเลื่อยลงมาตามแรงโน้มถ่วงหรือแรงดันไฮดรอลิก โดยป้อนใบมีดผ่านหน้าตัดของวัสดุที่ถูกตัด
สิ่งที่ยกระดับก เลื่อยวงเดือนความเร็วสูง เหนือความเร็วมาตรฐานที่เทียบเท่าคือความเร็วของใบมีด เลื่อยวงเดือนทั่วไปสำหรับการตัดโลหะทำงานที่ความเร็วใบมีด 20–80 เมตรต่อนาที รุ่นความเร็วสูง — โดยเฉพาะรุ่นที่ติดตั้งใบมีดปรับระดับได้ปลายคาร์ไบด์หรือโลหะคู่ — ทำงานที่ 100–400 เมตรต่อนาที ขึ้นอยู่กับประเภทของวัสดุ ช่วงความเร็วที่เพิ่มขึ้นนี้ทำให้เครื่องจักรสามารถเปลี่ยนจากการตัดเหล็กกล้าเครื่องมือแข็งด้วยความเร็วต่ำไปเป็นการตัดอะลูมิเนียมอัลลอยด์ พลาสติก และโลหะที่ไม่ใช่เหล็กด้วยความเร็วสูงขึ้นอย่างมาก ซึ่งช่วยลดเวลาในการตัดต่อชิ้นได้อย่างมาก และเพิ่มกำลังการผลิตรายวัน
การเคลื่อนลงของคันเลื่อยถูกควบคุมโดยวาล์วควบคุมการป้อนไฮดรอลิกที่ปรับแรงดันในการตัดตามความต้านทานของวัสดุ ในรุ่นอัตโนมัติเต็มรูปแบบ อัตราป้อนนี้ควบคุมด้วยเซอร์โวและปรับอย่างต่อเนื่องโดยระบบ CNC หรือ PLC ของเครื่องจักรเพื่อตอบสนองต่อการตอบสนองโหลดของมอเตอร์ คุณลักษณะที่เรียกว่าการควบคุมป้อนโหลดแบบปรับได้หรือคงที่จะช่วยปกป้องใบมีดไม่ให้รับน้ำหนักเกินในขณะที่เพิ่มความเร็วตัดสูงสุด
ส่วนประกอบสำคัญของเลื่อยวงเดือนความเร็วสูง
ทำความเข้าใจระบบย่อยเครื่องกลและไฟฟ้าที่สำคัญของ เครื่องเลื่อยวงเดือนความเร็วสูงแนวนอน เป็นสิ่งจำเป็นสำหรับผู้ซื้อในการประเมินข้อมูลจำเพาะ ทีมบำรุงรักษาที่จัดการเวลาทำงาน และผู้ปฏิบัติงานที่กำลังวินิจฉัยปัญหาคุณภาพการตัด ส่วนประกอบแต่ละชิ้นมีบทบาทโดยตรงต่อประสิทธิภาพของเครื่องจักรและคุณภาพการตัด
เลื่อยโบว์และโครงสร้างเฟรม
คันเลื่อยเป็นส่วนประกอบโครงสร้างที่บรรจุล้อใบมีด รางใบมีด และมอเตอร์ขับเคลื่อน สำหรับเครื่องจักรความเร็วสูง เฟรมนี้จะต้องมีความแข็งแกร่งมากกว่าเลื่อยมาตรฐานอย่างมาก เพื่อต้านทานการสั่นสะเทือนที่เกิดจากความเร็วใบมีดที่สูงขึ้นและแรงปฏิกิริยาระหว่างการตัดที่รุนแรง เครื่องจักรระดับพรีเมียมใช้เหล็กหล่อหรือส่วนโค้งที่ทำจากเหล็กเชื่อมแบบหนาซึ่งช่วยลดความเค้นหลังการผลิตเพื่อขจัดความผิดเพี้ยนที่ตกค้าง ความแข็งแกร่งของคันชักจะกำหนดความเสถียรในการติดตามใบมีดโดยตรง และเป็นผลให้ตัดความตรงได้ คันชักที่โค้งงอหรือสะท้อนกลับทำให้เกิดรอยหยัก — ปัญหาด้านคุณภาพทั่วไปในเครื่องจักรราคาประหยัดที่มีกำลังน้อยหรือออกแบบมาไม่ดี
มอเตอร์ขับเคลื่อนและระบบความเร็วแปรผัน
มอเตอร์ขับเคลื่อนส่งกำลังให้กับล้อขับเคลื่อนที่ขับเคลื่อนใบพัด เปิด เครื่องเลื่อยสายพานแนวนอนความเร็วสูง โดยทั่วไปแล้ว มอเตอร์จะเป็นมอเตอร์เหนี่ยวนำสามเฟสที่จับคู่กับไดรฟ์ความถี่แปรผัน (VFD) ซึ่งช่วยให้สามารถปรับความเร็วใบมีดแปรผันได้อย่างไม่จำกัดตลอดช่วงการทำงานเต็มโดยไม่ต้องเปลี่ยนเกียร์เชิงกล กำลังมอเตอร์ของเครื่องจักรการผลิตระดับกลางมักจะอยู่ระหว่าง 3 kW ถึง 7.5 kW; เครื่องจักรโครงสร้างเหล็กงานหนักอาจใช้มอเตอร์ขนาด 11–22 กิโลวัตต์ VFD ไม่เพียงแต่ช่วยให้สามารถตั้งค่าความเร็วได้อย่างแม่นยำสำหรับวัสดุแต่ละประเภทเท่านั้น แต่ยังให้ความสามารถในการสตาร์ทแบบนุ่มนวลซึ่งช่วยยืดอายุใบมีดโดยกำจัดภาระกระแทกของการสตาร์ทแบบออนไลน์โดยตรงที่ความเร็วเต็ม
ระบบนำใบมีด
ตัวกั้นใบมีดจะบังคับใบมีดไว้ด้านข้าง และป้องกันไม่ให้บิดหรือโก่งตัวภายใต้แรงตัด สำหรับเครื่องจักรความเร็วสูง ตัวกั้นจะวางอยู่ที่ทั้งสองด้านของโซนการตัด — ใกล้กับชิ้นงานตามขนาดวัสดุที่อนุญาต — และใช้เม็ดมีดคาร์ไบด์ชุบแข็งหรือลูกกลิ้งแบริ่งที่มีความแม่นยำเพื่อรองรับด้านหลังและด้านข้างของใบมีด ยิ่งกำหนดแนวให้ใกล้และแม่นยำมากขึ้นเท่าใด การตัดก็จะยิ่งตรงมากขึ้นเท่านั้น การปรับไกด์เป็นงานบำรุงรักษาที่สำคัญ ตัวนำที่สึกหรอหรือวางไม่ตรงเป็นสาเหตุหลักของความล้มเหลวของใบมีดก่อนวัยอันควรและการตัดในแนวทแยง บนเครื่อง CNC อัตโนมัติ ระยะห่างของไกด์มักจะปรับโดยอัตโนมัติเพื่อให้ตรงกับหน้าตัดของวัสดุที่ตั้งโปรแกรมไว้
ปากกาจับและระบบหนีบไฮดรอลิก
ปากกาจับยึดชิ้นงานอย่างมั่นคงระหว่างการตัด สำหรับเครื่องจักรในการผลิต ปากกาจับไฮดรอลิกจะใช้แรงจับยึดที่ควบคุมโดยอัตโนมัติเมื่อเริ่มรอบการตัดแต่ละรอบ และปล่อยหลังจากการตัดเสร็จสิ้น โดยทั่วไปแรงจับยึดแบบไฮดรอลิกจะปรับได้ตั้งแต่ 5 ถึง 50 kN เพื่อรองรับวัสดุตั้งแต่ท่อผนังบางไปจนถึงเหล็กเส้นโครงสร้างแข็ง เครื่องจักรบางเครื่องมีปากกาจับแบบคู่ — ปากกาจับตายตัวที่ด้านหนึ่งและปากกาจับรถรับส่งแบบเคลื่อนย้ายได้อีกด้านหนึ่ง — ช่วยให้สามารถป้อนสต็อกแท่งจากมัดหรือแม็กกาซีนโดยอัตโนมัติ โดยไม่ต้องเปลี่ยนตำแหน่งด้วยตนเองระหว่างการตัด
ระบบหล่อเย็น
การตัดด้วยความเร็วสูงจะสร้างความร้อนได้มากกว่าการทำงานด้วยความเร็วต่ำอย่างมาก ระบบจ่ายน้ำหล่อเย็นที่มีประสิทธิภาพไม่ใช่อุปกรณ์เสริมสำหรับเลื่อยวงเดือนความเร็วสูง แต่เป็นข้อกำหนดเบื้องต้นในการบรรลุอายุการใช้งานใบมีดและคุณภาพการตัดที่กำหนด ระบบน้ำหล่อเย็นจะปั๊มน้ำมันตัดเฉือน (โดยทั่วไปคืออิมัลชันน้ำมันที่ละลายน้ำได้หรือน้ำมันตัดกลึงแบบละเอียด ขึ้นอยู่กับวัสดุ) ไปยังส่วนต่อประสานระหว่างวัสดุใบมีดโดยตรงผ่านหัวฉีดที่อยู่ในตำแหน่งที่รางใบมีดทั้งสอง สารหล่อเย็นจะหล่อลื่นฟันใบมีดไปพร้อมๆ กัน ไล่เศษออกจากร่องปาก และกระจายความร้อนออกจากตัวใบมีด สายพานลำเลียงเศษหรือถาดรวบรวมจะนำสารหล่อเย็นที่บรรจุเศษผงออกจากบริเวณการตัด และส่งคืนไปยังบ่อที่เศษจะเกาะตัวก่อนที่จะหมุนเวียนสารหล่อเย็น
ประเภทของเครื่องเลื่อยวงเดือนความเร็วสูงแนวนอน
ที่ เลื่อยสายพานแนวนอน หมวดหมู่ประกอบด้วยการกำหนดค่าเครื่องจักรที่แตกต่างกันหลายแบบ ซึ่งแต่ละประเภทเหมาะสมกับปริมาณการผลิต ประเภทวัสดุ และระดับของระบบอัตโนมัติที่แตกต่างกัน การเลือกประเภทเครื่องที่ถูกต้องสำหรับการใช้งานจะช่วยป้องกันค่าใช้จ่ายสูงหรือต่ำกว่าข้อกำหนดจำเพาะ
| ประเภทเครื่อง | ระดับอัตโนมัติ | แอปพลิเคชั่นที่ดีที่สุด | ความจุทั่วไป |
| ฟีดแรงโน้มถ่วงกึ่งอัตโนมัติ | กึ่งอัตโนมัติ | ร้านรับงานตัดชุดเล็ก | รอบสูงสุด 250 มม |
| ฟีดไฮดรอลิกกึ่งอัตโนมัติ | กึ่งอัตโนมัติ | ร้านขายวัสดุผสมชุดกลาง | รอบสูงสุด 400 มม |
| คอลัมน์เดียวอัตโนมัติเต็มรูปแบบ | อัตโนมัติเต็มรูปแบบ | การตัดการผลิตในปริมาณมาก | รอบสูงสุด 500 มม |
| คอลัมน์คู่อัตโนมัติเต็มรูปแบบ | อัตโนมัติเต็มรูปแบบ / CNC | เหล็กโครงสร้างหนัก โปรไฟล์ขนาดใหญ่ | กลมหรือสี่เหลี่ยมสูงสุด 1,000 มม |
| เลื่อยวงเดือนตัดมัด | อัตโนมัติเต็มรูปแบบ | การประมวลผลมัดท่อ ท่อ และแท่ง | มัดกว้างได้ถึง 600 มม |
| เลื่อยวงเดือน / ตัดมุม | กึ่ง/อัตโนมัติเต็มรูปแบบ | เหล็กโครงสร้าง โครงตัดมุม | มุมตั้งแต่ 0° ถึง 60° |
การออกแบบเสาคู่กับการออกแบบเสาเดี่ยว
ที่ single-column design, where the saw bow pivots on a single vertical post, is the most common configuration for machines up to 400–500 mm capacity. It is mechanically simpler and less expensive but exhibits some bow flex under heavy cutting loads on large cross-sections. The double-column design uses two vertical guide columns — one on each side of the cutting zone — through which the saw bow travels vertically on precision linear guides. This eliminates bow deflection entirely, making it the preferred design for cutting capacities above 500 mm, high-tolerance applications, and production environments where consistent squareness on every cut is non-negotiable.
การเลือกใบมีดสำหรับเลื่อยวงเดือนความเร็วสูง
ที่ blade is the most consumable and performance-critical component of any เลื่อยวงเดือนความเร็วสูง machine . การเลือกใบมีดที่ถูกต้อง ซึ่งสอดคล้องกับวัสดุ หน้าตัด และความเร็วตัดที่เฉพาะเจาะจง จะเป็นตัวกำหนดคุณภาพการตัด อายุการใช้งานใบมีด และราคาต่อการตัด มากกว่าตัวแปรการปฏิบัติงานอื่นๆ
ตัวเลือกวัสดุใบมีด
เลื่อยวงเดือนความเร็วสูงใช้วัสดุใบมีดหลักหนึ่งในสามประเภท ใบมีดโลหะคู่ มีการใช้กันอย่างแพร่หลายมากที่สุด: ส่วนฟันของเหล็กความเร็วสูง (HSS) ลำแสงอิเล็กตรอนที่เชื่อมกับแผ่นรองเหล็กโลหะผสมที่มีความยืดหยุ่น มีความสมดุลที่ยอดเยี่ยมระหว่างความแข็งของฟัน ความยืดหยุ่นของแผ่นรองหลัง และราคา และเหมาะสำหรับโลหะทุกประเภทที่เป็นเหล็กและไม่ใช่เหล็ก ใบมีดปลายคาร์ไบด์ ใช้ปลายฟันทังสเตนคาร์ไบด์ประสานเข้ากับตัวเครื่องโลหะคู่ ทำให้มีอายุการใช้งานยาวนานกว่าใบมีดโลหะคู่มาตรฐาน 3-10 เท่า เมื่อตัดวัสดุที่มีฤทธิ์กัดกร่อนหรือวัสดุแข็ง เช่น ไทเทเนียม อินโคเนล เหล็กชุบแข็ง เหล็กหล่อ และวัสดุคอมโพสิตเสริมใยไฟเบอร์ ใบมีดเหล็กคาร์บอน ถูกใช้ที่ความเร็วต่ำสำหรับการตัดวัสดุเนื้ออ่อน เช่น ไม้ พลาสติก และโลหะที่ไม่ใช่เหล็ก ซึ่งความแข็งของฟันมีความสำคัญน้อยกว่าและลดต้นทุนเป็นสิ่งสำคัญที่สุด
ระยะพิทช์ฟันและการกำหนดค่าชุด
ระยะพิทช์ฟัน — แสดงเป็น TPI (ฟันต่อนิ้ว) หรือหน่วยเป็นมิลลิเมตร — จะถูกเลือกตามหน้าตัดของวัสดุที่ถูกตัด กฎพื้นฐานคือ ฟันอย่างน้อย 3-6 ซี่ควรสัมผัสกับวัสดุ ณ จุดใดก็ได้ระหว่างการตัด เพื่อป้องกันไม่ให้ฟันหลุด การสั่นสะเทือน และคุณภาพพื้นผิวที่ไม่ดี ท่อที่มีผนังบางและแท่งที่มีเส้นผ่านศูนย์กลางเล็กต้องใช้ TPI ที่สูงขึ้น (10–14 TPI) ในขณะที่แท่งเหล็กแข็งขนาดใหญ่ใช้ระยะพิทช์ที่หยาบกว่า (1.5–3 TPI) เพื่อให้มีพื้นที่ร่องที่เพียงพอสำหรับการอพยพเศษ ใบมีดแปรผัน - โดยที่ระยะห่างของฟันสลับระหว่างสองระดับเสียงที่แตกต่างกัน - ถูกนำมาใช้กันอย่างแพร่หลายในเครื่องจักรการผลิตเนื่องจากช่วยลดการสั่นสะเทือนฮาร์มอนิกและเสียงรบกวนในการตัดเมื่อเทียบกับใบมีดที่มีระยะพิทช์คงที่ ช่วยยืดอายุของใบมีดและอายุการใช้งานของเครื่องจักร
ความเร็วใบมีดที่แนะนำตามวัสดุ
การตั้งค่าความเร็วใบมีดที่ถูกต้องสำหรับวัสดุที่ถูกตัดเป็นหนึ่งในพารามิเตอร์การทำงานที่สำคัญที่สุดบนเลื่อยสายพานความเร็วสูง การวิ่งเร็วเกินไปทำให้เกิดความร้อนส่วนเกินและใบมีดเสียหายก่อนเวลาอันควร การทำงานช้าเกินไปจะลดประสิทธิภาพการผลิตโดยไม่ทำให้อายุการใช้งานของใบมีดดีขึ้น ตารางต่อไปนี้ให้คำแนะนำทั่วไป:
| วัสดุ | ความเร็วใบมีดที่แนะนำ (ม./นาที) | ประเภทใบมีด |
| เหล็กกล้าคาร์บอนต่ำ | 60–90 | ไบเมทัล |
| สแตนเลส (304/316) | 30–60 | ไบเมทัล or carbide-tipped |
| เหล็กเครื่องมือ / โลหะผสมเหล็ก | 20–50 | ปลายคาร์ไบด์ |
| อลูมิเนียมอัลลอยด์ | 300–600 | ไบเมทัล (coarse pitch) |
| ทองแดง/ทองเหลือง | 100–200 | ไบเมทัล |
| ไทเทเนียม | 15–30 | ปลายคาร์ไบด์ |
| พลาสติก/เอชดีพีอี | 300–800 | เหล็กกล้าคาร์บอนหรือโลหะคู่ |
| ไม้เนื้อแข็ง | 400–900 | เหล็กกล้าคาร์บอน |
ข้อมูลจำเพาะทางเทคนิคที่สำคัญเพื่อประเมินเมื่อซื้อ
เมื่อเปรียบเทียบ เครื่องเลื่อยวงเดือนความเร็วสูงแนวนอนs จากผู้ผลิตหลายราย ความเข้าใจที่ชัดเจนเกี่ยวกับข้อกำหนดหลักช่วยให้สามารถประเมินแบบเคียงข้างกันได้อย่างมีความหมาย แทนที่จะอาศัยคำกล่าวอ้างทางการตลาดเพียงอย่างเดียว
- ความสามารถในการตัด (กลม / สี่เหลี่ยม / สี่เหลี่ยมผืนผ้า): ที่ maximum cross-section dimensions the machine can accept. For example, 350 mm round × 350 mm × 250 mm rectangle. Always verify that the capacity applies to the full range of cut angles if a mitering function is included.
- ช่วงความเร็วใบมีด (ม./นาที): ที่ minimum and maximum blade velocity. A wider range — such as 20–400 m/min — provides greater material flexibility than a narrow range. Confirm whether the speed control is stepped (discrete gear ratios) or continuously variable via VFD.
- ขนาดใบมีด: ความยาว ความกว้าง และความหนาของใบมีดที่รองรับ ขนาดใบมีดเป็นขนาดเฉพาะของเครื่องจักร ยืนยันความพร้อมและราคาของใบมีดทดแทนก่อนซื้อ โดยเฉพาะอย่างยิ่งสำหรับขนาดที่ไม่ได้มาตรฐาน
- กำลังมอเตอร์ (kW): กำลังมอเตอร์ขับเคลื่อนจะกำหนดความสามารถของเครื่องจักรในการรักษาความเร็วใบมีดภายใต้แรงตัด สำหรับส่วนโครงสร้างที่มีน้ำหนักมาก กำลังมอเตอร์ที่สูงขึ้น (7.5 kW ขึ้นไป) จะช่วยป้องกันใบมีดหยุดทำงานและเกิดความร้อนสูงเกินไป
- ประเภทการควบคุมฟีด: ไฮดรอลิกแบบควบคุมด้วยแรงโน้มถ่วง ไฮดรอลิก หรือแบบควบคุมด้วยเซอร์โว ฟีดที่ควบคุมด้วยเซอร์โวพร้อมฟีดแบ็คโหลดคงที่เป็นตัวเลือกที่มีความสามารถมากที่สุดสำหรับประเภทวัสดุแปรผันและหน้าตัด
- แรงหนีบหนีบ (kN): แรงจับยึดที่สูงขึ้นช่วยให้จับวัสดุขนาดใหญ่และแข็งได้อย่างปลอดภัยโดยไม่เกิดการลื่นไถลระหว่างการตัด
- อัตราการไหลของปั๊มระบบน้ำหล่อเย็น: การไหลของน้ำหล่อเย็นที่เพียงพอ (โดยทั่วไปคือ 10–30 ลิตร/นาที) เป็นสิ่งจำเป็นสำหรับการระบายความร้อนของใบมีดและการคายเศษที่ความเร็วตัดสูง
- ระบบควบคุม: PLC พร้อมแผงควบคุมการทำงาน CNC เต็มรูปแบบพร้อมหน้าจอสัมผัส หรือการควบคุมด้วยตนเอง รุ่น CNC นำเสนอความยาวตัด ปริมาณ ความเร็ว และอัตราการป้อนที่ตั้งโปรแกรมได้สำหรับการตั้งค่าวัสดุล่วงหน้าหลายรายการ
คุณสมบัติระบบอัตโนมัติบนเครื่องเลื่อยวงเดือนความเร็วสูงสมัยใหม่
ระบบอัตโนมัติขั้นสูงเป็นหนึ่งในคุณลักษณะที่กำหนดซึ่งแยกความร่วมสมัยออกจากกัน เครื่องเลื่อยสายพานแนวนอนความเร็วสูง จากรุ่นก่อนๆ ในรุ่น CNC อัตโนมัติเต็มรูปแบบ เครื่องจักรจะจัดการกับวงจรการตัดที่สมบูรณ์ — การป้อนวัสดุ การหนีบหนีบ การลงใบมีด การตรวจจับความสมบูรณ์ของการตัด การปล่อยคีมจับ การดีดชิ้นส่วน และกลับสู่ตำแหน่งเริ่มต้น โดยที่ผู้ปฏิบัติงานไม่ต้องดำเนินการใด ๆ ระหว่างการตัด ช่วยให้ผู้ปฏิบัติงานรายเดียวสามารถควบคุมเครื่องจักรหลายเครื่องพร้อมกันได้ ซึ่งช่วยลดต้นทุนค่าแรงต่อชิ้นได้อย่างมาก
ระบบป้อนวัสดุอัตโนมัติ
เครื่องป้อนชิ้นงานแบบแท่งอัตโนมัติใช้คีมจับชัตเติ้ลที่ขับเคลื่อนด้วยเซอร์โว ซึ่งจะจับชิ้นงานแบบแท่งและเลื่อนไปตามความยาวการตัดที่ตั้งโปรแกรมไว้หลังจากแต่ละรอบ รถตักมัดแบบแม็กกาซีนจะจัดทำดัชนีแท่งหรือท่อใหม่จากมัดที่โหลดไว้ล่วงหน้าไปยังตำแหน่งการตัดโดยอัตโนมัติเมื่อแท่งก่อนหน้าหมด ระบบเหล่านี้เมื่อรวมกับสายพานลำเลียงชิ้นส่วนสำเร็จรูปอัตโนมัติหรือตัวรวบรวมชิ้นส่วนที่ด้านทางออก ทำให้เกิดเซลล์ตัดแบบอัตโนมัติเต็มรูปแบบที่สามารถทำงานอย่างต่อเนื่องผ่านกะโดยมีการเติมวัสดุเป็นระยะเท่านั้น
การควบคุมอัตราการป้อนแบบปรับได้
การควบคุมอัตราการป้อนแบบปรับเปลี่ยน — หรือที่เรียกว่าการควบคุมการป้อนแบบคงที่หรืออัจฉริยะ — จะตรวจสอบกระแสของมอเตอร์ขับเคลื่อนอย่างต่อเนื่องเสมือนตัวแทนสำหรับความต้านทานการตัด เมื่อโหลดของมอเตอร์เพิ่มขึ้นเกินค่าที่ตั้งไว้ (แสดงว่าใบมีดกำลังตัดแรงเกินไป) ระบบจะลดอัตราการป้อนโดยอัตโนมัติ เมื่อโหลดลดลงต่ำกว่าค่าที่ตั้งไว้ อัตราป้อนจะเพิ่มขึ้น ช่วยให้ใบมีดทำงานที่โหลดเศษที่เหมาะสมที่สุดตลอดเวลา โดยไม่คำนึงถึงความแปรผันของความแข็งของวัสดุ การเปลี่ยนแปลงของหน้าตัด (เช่น การพบกับส่วนของท่อกลวงภายในทรงกลมทึบ) หรือความก้าวหน้าของการสึกหรอของใบมีด — ช่วยเพิ่มอายุการใช้งานของใบมีดและความเร็วในการตัดให้สูงสุดพร้อมกัน
ระบบตรวจจับและความปลอดภัยของใบมีดหัก
เครื่องจักรในการผลิตมีเซ็นเซอร์ตรวจจับใบมีดที่ชำรุด ซึ่งโดยทั่วไปคือสวิตช์จับความตึงของใบมีด ซึ่งจะหยุดวงจรการตัดทันที และสร้างสัญญาณเตือนหากใบมีดหักหรือหย่อน ซึ่งจะช่วยป้องกันความเสียหายต่อชิ้นงาน ตัวกั้นใบมีด และโครงสร้างของเครื่องจักรจากใบมีดที่หลวม และช่วยให้สามารถวินิจฉัยข้อผิดพลาดและเปลี่ยนใบมีดได้อย่างรวดเร็ว คุณลักษณะด้านความปลอดภัยเพิ่มเติมในเครื่องจักรสมัยใหม่ ได้แก่ ข้อกำหนดในการควบคุมด้วยมือสองข้างสำหรับการใช้งานแบบแมนนวล ม่านแสงรอบบริเวณการตัด ตัวป้องกันตัวเครื่องที่เชื่อมต่อกัน และการตรวจสอบแรงดันไฮดรอลิกที่ป้องกันไม่ให้คันชักเลื่อยลงมาโดยไม่ต้องหนีบหนีบที่ได้รับการยืนยัน
การใช้งานข้ามอุตสาหกรรม
เครื่องเลื่อยสายพานแนวนอนความเร็วสูง ทำหน้าที่เป็นอุปกรณ์เตรียมวัสดุหลักในอุตสาหกรรมการผลิตและการแปรรูปที่หลากหลายอย่างน่าทึ่ง ความสามารถของเครื่องจักรในการตัดวัสดุหน้าตัดที่เป็นของแข็งหรือกลวงได้หมดจดและมีประสิทธิภาพ ทำให้เป็นหนึ่งในเครื่องมือกลที่ใช้งานได้ในระดับสากลมากที่สุดในสภาพแวดล้อมการผลิต
- ศูนย์บริการโลหะและผู้ถือหุ้นเหล็ก: การประมวลผลสต็อกแท่ง ส่วนโครงสร้าง ท่อ และท่อในปริมาณมากตั้งแต่ความยาวเต็มไปจนถึงขนาดที่ลูกค้ากำหนด อัตราการผลิตในสายการผลิตอัตโนมัติสามารถตัดได้มากกว่า 200–500 ครั้งต่อกะสำหรับแท่งที่มีเส้นผ่านศูนย์กลางขนาดเล็ก
- การผลิตการบินและอวกาศและการป้องกันประเทศ: การปั๊มขึ้นรูปไทเทเนียม อลูมิเนียมอัลลอยด์ และบิลเล็ตนิกเกิลซูเปอร์อัลลอยด์อย่างแม่นยำ สำหรับการตัดเฉือนส่วนประกอบโครงสร้าง ชิ้นส่วนเครื่องยนต์ และส่วนประกอบแลนดิ้งเกียร์ในภายหลัง พิกัดความเผื่อที่แคบต่อความยาวตัดและความเหลี่ยมถือเป็นสิ่งสำคัญเพื่อลดการขจัดเศษวัสดุในการตัดเฉือน
- การผลิตชิ้นส่วนยานยนต์: การตัดสต็อกแท่งเหล็กและอะลูมิเนียมลงในช่องว่างสำหรับการปลอม การตัดเฉือนเป็นส่วนประกอบเครื่องยนต์ ชิ้นส่วนระบบส่งกำลัง ชิ้นส่วนระบบกันสะเทือน และตัวยึด อัตรารอบสูงและน้ำหนักชิ้นงานที่สม่ำเสมอเป็นสิ่งสำคัญสำหรับการป้อนกระบวนการตีขึ้นรูปและการตัดเฉือนขั้นปลายน้ำ
- การผลิตเหล็กโครงสร้าง: การตัดเอชบีม ไอบีม ช่อง มุม และส่วนโครงสร้างกลวง (HSS) ตามความยาวสำหรับโครงการก่อสร้างเหล็ก เลื่อยวงเดือนที่มีความสามารถในการหนีบมุมมีประโยชน์อย่างยิ่งสำหรับการตัดมุมการเชื่อมต่อและข้อต่อของเฟรม
- การผลิตเครื่องมือและแม่พิมพ์: การตัดบล็อกและกลมเหล็กความเร็วสูงและโลหะผสมเหล็กสำหรับการตัดเฉือน EDM การเจียร และการบำบัดความร้อนในภายหลังลงในเครื่องมือเจาะ แม่พิมพ์ และการขึ้นรูป
- การแปรรูปพลาสติกและคอมโพสิต: การตัดอะครีลิค HDPE ไนลอน PTFE และโปรไฟล์และแท่งพลาสติกเสริมใยด้วยความเร็วสูง การตัดแบบไม่เกิดประกายไฟและความเร็วที่ปรับได้ทำให้เลื่อยสายพานแนวนอนเป็นที่นิยมมากกว่าวิธีการตัดแบบเสียดสีสำหรับพลาสติกวิศวกรรมหลายชนิด
- การผลิตเฟอร์นิเจอร์และไม้: เครื่องเลื่อยสายพานแนวนอนความเร็วสูง adapted for wood use cut large timber logs, laminated beams, and hardwood billets with cleaner kerf and less material waste than circular saws for equivalent cross-sections.
แนวทางปฏิบัติที่ดีที่สุดในการบำรุงรักษาเพื่อให้เครื่องจักรมีเวลาทำงานสูงสุด
การบำรุงรักษาเชิงป้องกันอย่างสม่ำเสมอเป็นปัจจัยที่สำคัญที่สุดประการเดียวในการรักษาประสิทธิภาพ ความแม่นยำ และอายุการใช้งานใบมีดของ a เครื่องเลื่อยวงเดือนความเร็วสูงแนวนอน . แนวทางปฏิบัติต่อไปนี้แสดงถึงระเบียบวินัยในการบำรุงรักษาขั้นต่ำสำหรับสภาพแวดล้อมการใช้งานจริง:
- การตรวจสอบใบมีดรายวัน: ตรวจสอบใบมีดเมื่อเริ่มต้นกะแต่ละครั้งเพื่อดูฟันที่บิ่นหรือหายไป รอยแตกที่ด้านหลังใบมีด และหลักฐานการสูญเสียชุดใบมีด ควรเปลี่ยนใบมีดที่แสดงสัญญาณเหล่านี้ทันที ไม่ควรใช้งานจนเกิดความเสียหาย
- การตรวจสอบและการเปลี่ยนเม็ดมีดไกด์: ตรวจสอบการสึกหรอของเม็ดมีดไกด์คาร์ไบด์และแบริ่งลูกกลิ้งทุกสัปดาห์ รางนำที่สวมใส่จะทำให้ใบมีดโก่งตัวซึ่งทำให้เกิดการตัดที่ไม่เป็นรูปสี่เหลี่ยมและเร่งความล้าของใบมีด เปลี่ยนเม็ดมีดในเชิงรุก แทนที่จะรอให้เกิดความเสียหายที่มองเห็นได้
- การตรวจสอบความตึงของใบมีด: ตรวจสอบความตึงของใบมีดเมื่อเริ่มต้นกะแต่ละครั้งโดยใช้ตัวแสดงความตึงของเครื่องจักร ใบมีดที่ไม่ได้รับแรงดึงจะเดิน; ใบมีดที่รับแรงดึงมากเกินไปจะล้าอย่างรวดเร็ว ปฏิบัติตามความตึงที่แนะนำของผู้ผลิตใบมีดสำหรับความกว้างและความหนาเฉพาะของใบมีด
- ความเข้มข้นของน้ำหล่อเย็นและความสะอาด: ตรวจสอบความเข้มข้นของน้ำหล่อเย็น (โดยทั่วไปคือ 6–10% สำหรับน้ำมันที่ละลายน้ำได้) ทุกสัปดาห์โดยใช้เครื่องวัดการหักเหของแสงและเติมตามที่ต้องการ เปลี่ยนการเติมน้ำยาหล่อเย็นเต็มทุกเดือนหรือทุกครั้งที่ตรวจพบการปนเปื้อนด้วยน้ำมันจรจัด เศษ หรือการเจริญเติบโตของแบคทีเรีย น้ำยาหล่อเย็นสกปรกลดประสิทธิภาพการทำความเย็นและส่งเสริมการกัดกร่อนของใบมีด
- การจัดตำแหน่งล้อและการติดตามใบมีด: ตรวจสอบว่าใบมีดเคลื่อนไปตรงกลางบนเม็ดมะยมล้อทั้งสอง และไม่สัมผัสกับหน้าแปลนล้อระหว่างการทำงาน ล้อที่ไม่ตรงแนวทำให้เกิดการสึกหรอที่ขอบด้านหลังของใบมีดอย่างรวดเร็วและการแตกร้าวเมื่อยล้า ปรับแนวใหม่ตามข้อกำหนดของผู้ผลิตทุกครั้งที่พบปัญหาการติดตามใบมีด
- บริการระบบไฮดรอลิก: เปลี่ยนน้ำมันไฮดรอลิกและตัวกรองตามช่วงเวลาที่ผู้ผลิตแนะนำ (โดยทั่วไปคือปีละครั้ง) ตรวจสอบท่อไฮดรอลิกและข้อต่อว่ามีรอยรั่วทุกเดือน ตรวจสอบแรงดันไฮดรอลิกที่จุดสำคัญในระบบเพื่อตรวจจับการสึกหรอของปั๊มหรือการเสื่อมสภาพของวาล์วก่อนที่จะทำให้เกิดปัญหาในการทำงาน
- การตรวจสอบลูกปืนล้อขับเคลื่อนและลูกปืนล้อคนเดินเตาะแตะ: ตรวจสอบลูกปืนล้อเพื่อดูเสียง ความหยาบ และการเล่นทุกไตรมาส แบริ่งล้อที่ล้มเหลวทำให้เกิดความไม่มั่นคงในการติดตามใบมีด และหากไม่ตรวจพบเร็ว อาจส่งผลให้เกิดความล้มเหลวอย่างรุนแรงและเครื่องจักรเสียหายได้
ผู้ผลิตชั้นนำของเครื่องเลื่อยสายพานแนวนอนความเร็วสูง
ที่ global market for เครื่องเลื่อยสายพานแนวนอนs ให้บริการโดยผู้ผลิตตั้งแต่แบรนด์ระดับพรีเมียมของยุโรปที่มีมรดกทางวิศวกรรมอย่างลึกซึ้งไปจนถึงผู้ผลิตในเอเชียที่มีการแข่งขันซึ่งเสนอมูลค่าที่แข็งแกร่งในราคาตลาดระดับกลาง การทำความเข้าใจภาพรวมช่วยให้ผู้ซื้อจัดการเลือกซัพพลายเออร์ให้สอดคล้องกับข้อกำหนดด้านคุณภาพ ความคาดหวังในการบริการ และข้อจำกัดด้านงบประมาณ
- เบริงเกอร์ (เยอรมนี): Behringer ได้รับการยกย่องอย่างกว้างขวางว่าเป็นเกณฑ์มาตรฐานระดับโลกสำหรับเครื่องเลื่อยสายพานประสิทธิภาพสูง โดยผลิตเลื่อยสายพานอัตโนมัติและ CNC สำหรับการใช้งานด้านการบินและอวกาศ ยานยนต์ และเหล็กโครงสร้างที่มีความต้องการสูงที่สุด เครื่องจักรสองคอลัมน์ซีรีส์ HBE และ HBP เป็นการอ้างอิงข้อมูลจำเพาะสำหรับสภาพแวดล้อมการผลิตที่มีปริมาณมาก
- คาสโต (เยอรมนี): ผู้ผลิตชาวเยอรมันรายอื่นที่เชี่ยวชาญด้านเลื่อยและจัดเก็บระบบอัตโนมัติเต็มรูปแบบ ซีรีส์ KASTOTEC และ KASTAMILL ของ Kasto มีความโดดเด่นในศูนย์บริการโลหะของยุโรปและห่วงโซ่อุปทานด้านการบินและอวกาศ
- Amada Machine Tools (ญี่ปุ่น): เครื่องเลื่อยสายพานแนวนอนซีรีส์ HA และ HFA ของ Amada ใช้กันอย่างแพร่หลายในตลาดการผลิตในเอเชียและทั่วโลก เป็นที่รู้จักในด้านความน่าเชื่อถือ ความแม่นยำ และเครือข่ายการสนับสนุนหลังการขายที่ครอบคลุม
- สมาชิกสภาผู้แทนราษฎร (อิตาลี): ผู้ผลิตในอิตาลีที่ผลิตเครื่องเลื่อยสายพานแนวนอนแบบใช้มือ กึ่งอัตโนมัติ และแบบอัตโนมัติครบวงจร สถานะที่แข็งแกร่งในตลาดการผลิตและงานโลหะของยุโรป
- DoAll (สหรัฐอเมริกา): วงดนตรีอเมริกันเก่าแก่รายหนึ่งมองเห็นแบรนด์ที่มีเครื่องจักรแนวนอนที่หลากหลายสำหรับร้านขายงานและสภาพแวดล้อมการผลิตทั่วอเมริกาเหนือ
- โคเซ็น (ไต้หวัน): หนึ่งในผู้ผลิตเครื่องเลื่อยสายพานแนวนอนชั้นนำของไต้หวัน นำเสนอเครื่องจักรกึ่งอัตโนมัติและอัตโนมัติเต็มรูปแบบระดับกลางที่มีการแข่งขันสูง ซึ่งจำหน่ายกันอย่างแพร่หลายในอเมริกาเหนือ ยุโรป และเอเชียตะวันออกเฉียงใต้
- Everising (ไต้หวัน) / Clausing (สหรัฐอเมริกา — OEM ของไต้หวัน): เป็นที่นิยมในตลาดจัดหางานและตลาดการศึกษา โดยนำเสนอเครื่องเลื่อยสายพานแนวนอนที่คุ้มต้นทุนพร้อมประสิทธิภาพที่มั่นคงสำหรับการใช้งานระดับปานกลาง
การพิจารณาต้นทุนและผลตอบแทนจากการลงทุน
การลงทุนในก เครื่องเลื่อยวงเดือนความเร็วสูงแนวนอน ครอบคลุมช่วงกว้างขึ้นอยู่กับความสามารถในการตัด ระดับระบบอัตโนมัติ และที่มาของแบรนด์ เครื่องจักรกึ่งอัตโนมัติระดับเริ่มต้นจากผู้ผลิตในเอเชียเริ่มต้นที่ประมาณ 8,000–20,000 เหรียญสหรัฐ สำหรับความจุสูงสุดถึง 250 มม. เครื่องจักรคอลัมน์เดียวอัตโนมัติระดับกลางจากผู้ผลิตในไต้หวันและยุโรปที่มีระบบควบคุม CNC โดยทั่วไปมีราคา 30,000–80,000 เหรียญสหรัฐ เครื่องจักร CNC แบบเสาคู่สำหรับงานหนักจากผู้ผลิตระดับพรีเมียมของเยอรมนีหรือญี่ปุ่นสำหรับกำลังการผลิตที่สูงกว่า 500 มม. สามารถมีราคาตั้งแต่ 150,000 เหรียญสหรัฐไปจนถึง 500,000 เหรียญสหรัฐสำหรับระบบแบบครบวงจรที่มีการป้อนอัตโนมัติและการจัดการชิ้นส่วน
ที่ ROI calculation for a production band saw should account for several factors beyond the purchase price. Blade cost per cut is a critical metric: a carbide-tipped blade costing USD 400–800 that produces 5,000–15,000 cuts delivers a blade cost of USD 0.03–0.15 per cut — far lower than the equivalent tooling cost on a cold saw or abrasive cutoff machine. Labor savings from automation are typically the largest ROI driver: a fully automatic line that eliminates two manual positions per shift generates labor savings that frequently pay back the machine investment in 12–36 months in high-labor-cost markets. Energy efficiency, scrap reduction from improved cut accuracy, and downstream machining time savings from better cut quality further strengthen the financial case for premium machine investment.


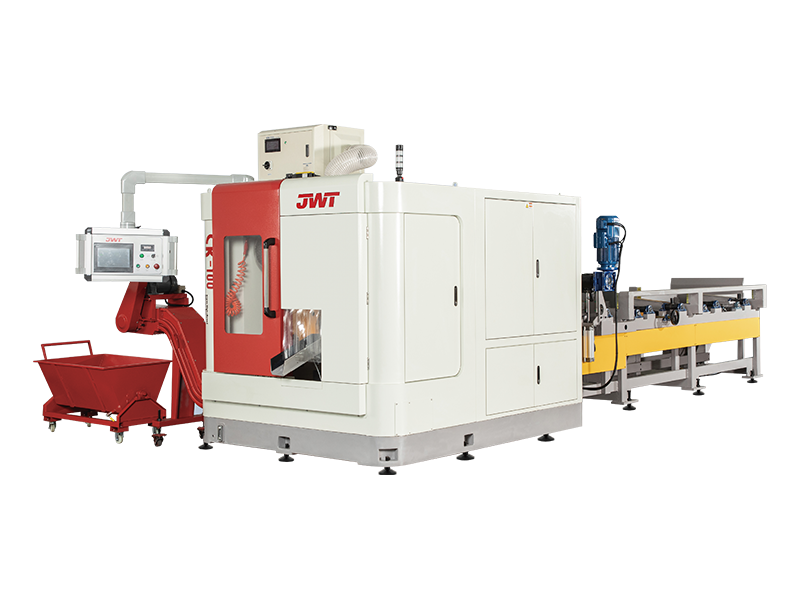


หากคุณสนใจเครื่องเลื่อยวงเดือนหรือสายการผลิตของเรา โปรดปรึกษาเรา
รายละเอียดการติดต่อ
Zhejiang Jingweite Machine Tool Co.,Ltd.
- No.661 Jiyi Road, สวนอุตสาหกรรมไฮเทค Wanghai, Haiyan, Jiaxing City, Zhejiang Province
- TEL:+86-0573-86035661
- E-Mail: [email protected]
สินค้า
ลิงค์ด่วน
ข่าว
เทอร์มินัลมือถือ
